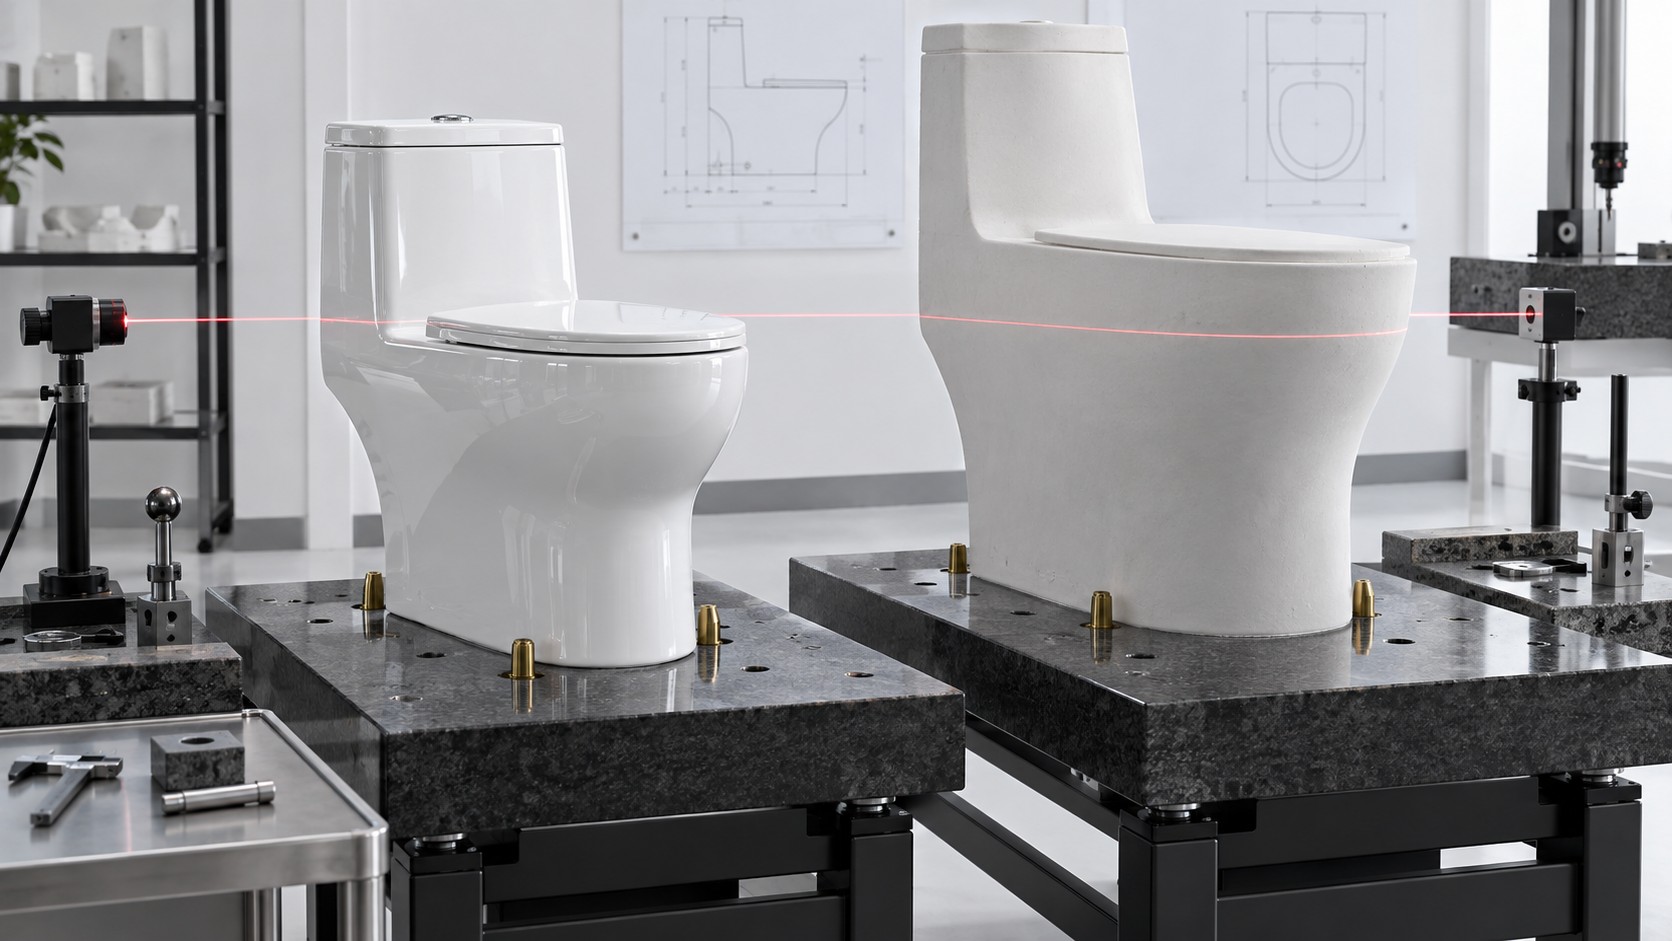
完成燒成的馬桶或面盆會比模腔小,但衛生陶瓷燒成收縮並不是可套用到全部尺寸的一個固定百分比。坯體在排漿、脫模、乾燥和燒成各階段都會變化,高溫時亦可能因自重變形;配方、水分、壁厚、幾何、支承和窯爐條件都會影響結果。
因此,一張好圖紙不能只靠整體等比例放大便變成穩定陶瓷產品。關鍵接口要有基準、試燒、局部模具補償及量產能力證據。本文說明買家應批准哪些資料,以及工廠在目錄或項目承諾尺寸前應量度甚麼。 關鍵接口應寫入受控圖紙,並可配合浴室潔具規格表閱讀指南核對。
重點摘要
- 分階段追蹤: 把成形及乾燥變化,與燒成收縮及高溫變形分開。
- 接口優先: 排污、固定、座圈、水箱、牆地及檯面接口比單一外形尺寸更關鍵。
- 看量產分佈: 一件金樣不能證明不同模具、窯位及時間都能穩定守住公差。
關鍵尺寸與公差確認單
| 控制欄目 | 必填內容 |
|---|---|
| 尺寸 | 名義值、基準、方向及量度的生產階段 |
| 驗證方法 | 工具或檢具、約定公差及量度條件 |
| 試樣證據 | 樣品ID、不同模具/窯位結果及形狀偏差 |
| 接口試裝 | 接頭、座圈、水箱架、水箱、檯面或固定試裝結果 |
| 變更控制 | 圖紙、模具及配套件版本;批准人與重新驗證範圍 |
01 製程階段
尺寸在哪些階段發生變化?
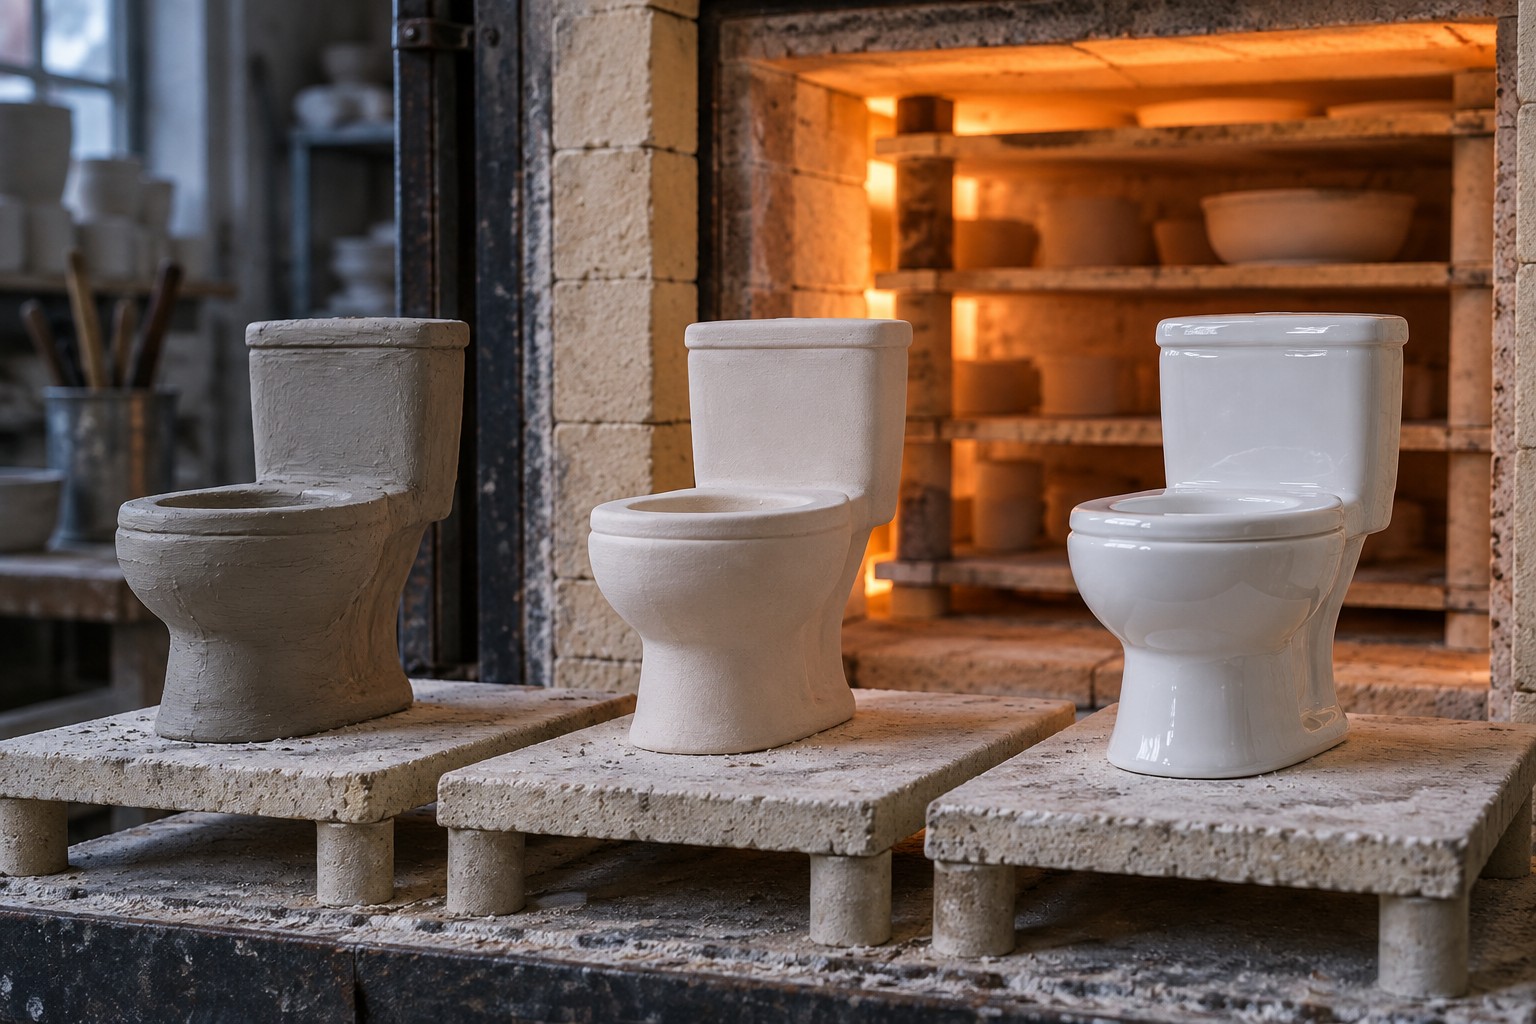
按需要量度母型或批准數字定義、模具基準、新鮮坯、乾燥坯及燒成品。每一階段回答不同問題:模具磨耗改變成形邊界,失水改變坯體,燒成使坯體緻密,搬運與支承亦會增加變形。
使用穩定基準點及書面擺放方向。沿不規則曲面拉捲尺,不能與從明確基準取得的座標、量規或治具結果直接比較;亦應記錄會影響量度的溫度及調濕條件。目的不是展示一個漂亮精度,而是讓多次讀數可比較。
02 材料行為
為甚麼收縮不是一個通用數字?
瓷質衛生陶瓷包含塑性及非塑性礦物,其粒度、礦物組成及比例會影響注漿、乾燥和燒成。衛生陶瓷坯體研究把線收縮列為關鍵工藝性能,亦顯示原料及燒成改變會影響微結構和尺寸。
縱向、橫向及厚壁區未必一致;局部筋位、開口及質量差異會改變乾燥與受熱。所以試條百分比適合監控製程,卻不能自動預測複雜馬桶或面盆每一個尺寸。
03 模具補償
工廠應如何做模具補償?
從目標燒成尺寸及接口開始,結合材料數據和經驗製作初始補償母型,再用預定量產製程注漿及試燒。按基準比較偏差,受控修正母型或工作模。不能只把整個CAD乘上一個倍率,便假定排污口、邊緣及安裝面會同時到位。
記錄母型、母模、工作模編號及量產試驗的關係。石膏模磨耗會改變成形與脫模;高壓模具則有不同控制。換新模具後,必須用相同量規及功能接口重新確認,才可與成熟生產混批。
04 高溫行為
甚麼是高溫塑性變形?
燒成時玻璃相形成,坯體可能軟化並在重力下變形,稱為高溫塑性變形。衛生陶瓷研究把它與液相黏度、晶相、配方及燒成行為聯繫。它不同於均勻收縮,因為會改變形狀、平整度或對稱性。
大跨度、壁厚質量不均、支承不良及窯位都可能放大影響。用功能治具檢查搖晃、排污對中、邊緣水平、水箱接觸及貼牆貼地平面;產品即使總長合格,安裝面扭曲仍會裝不上。
05 關鍵接口
哪些尺寸應最嚴格控制?
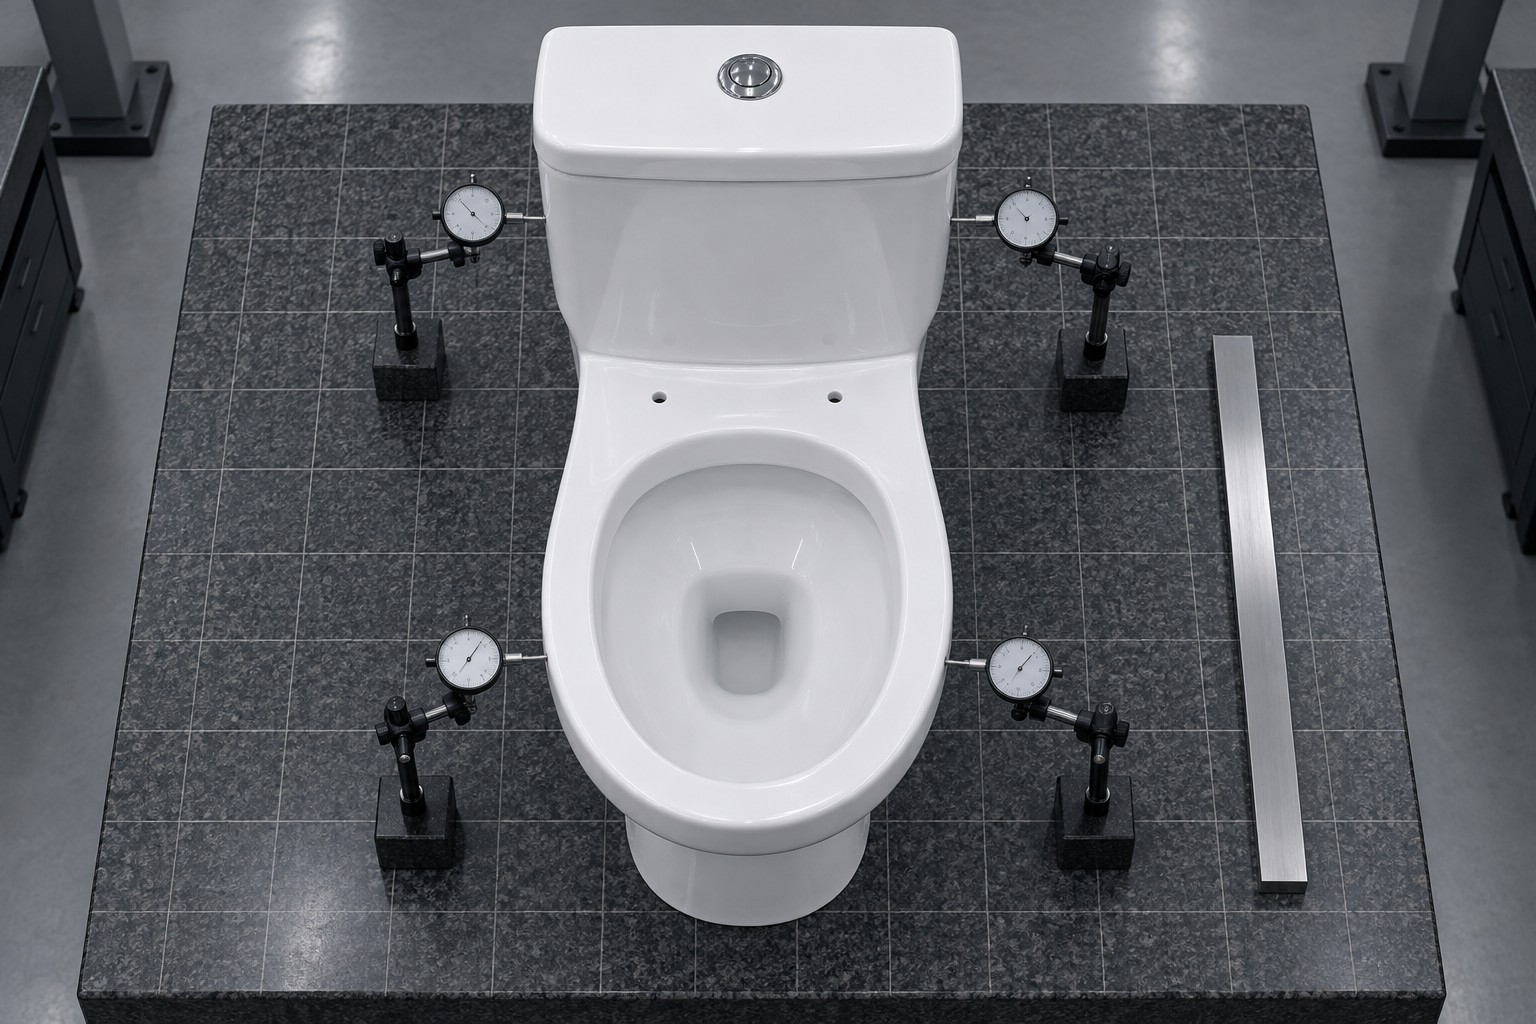
先按失效後果排序。排水與進水中心、接頭插入、固定孔、座圈孔距、水箱接觸、牆地承托面、檯面開孔及溢水關係,都可能直接阻止安裝或造成漏水;不衝突房間的外形輪廓通常容許較大波動。
每個關鍵尺寸旁都要定義基準和方法。只有公差而沒有量法,必然引發爭議。若通止規或功能裝配比手工量度更貼近安裝,應優先採用,同時控制量規本身。
06 製程能力
如何建立現實的陶瓷尺寸公差?
收集多件量產意向產品,覆蓋相關模具、班次及窯位,繪出分佈,識別系統偏移,並把量測波動與製程波動分開。圖紙公差應同時符合功能需要及已證明的能力,不能只為掩蓋不穩定而放寬。
若客戶接口比現有製程更緊,承諾前應更改產品或製程,例如修訂接頭、可調固定、在允許的非釉面加工、改善支承或修模。任何更改都須維持強度、衛生、外觀及認證。
07 變更控制
哪些改變需要重新驗證尺寸?
坯體或釉料配方、模具更換或維修、燒成曲線、裝窯方式、支承、重要製程搬遷或配套零件改版後,應重新驗證受影響尺寸。範圍按風險決定,但必須在出貨前。
圖紙、量規、模具記錄及批准樣品都要有版本。即使陶瓷未改,座圈鉸鏈或排污轉接件接口改變仍可能令組件失敗;尺寸控制跟隨接口,不只跟隨陶瓷SKU。
08 買家審批
買家批准尺寸前應索取甚麼?
索取帶基準和公差的尺寸圖、關鍵接口、量度方法、試燒結果及功能裝配檢查。項目要用實際接頭、水箱架、座圈、檯面或水箱測試;沒有公差或版本的目錄尺寸只能作參考,不能當安裝保證。
程達可配合陶瓷潔具採購審核圖紙及量產意向樣品。大貨前應凍結批准版本和配套零件,再按約定抽樣及量規做生產與終檢。
FAQ 常見問題
常見問題
衛生陶瓷通常收縮多少?
複雜產品沒有可安全通用的百分比;它取決於坯體、製程、方向、幾何及量度階段,須使用工廠試燒數據。
CAD按收縮率放大就可以嗎?
整體縮放只能作起點;關鍵接口及變形仍須試燒和局部模具補償。
收縮等於翹曲嗎?
不是。收縮減小尺寸;高溫塑性或搬運變形會改變形狀、平整度及對稱性。
同一型號為甚麼尺寸不同?
工作模狀態、成形、水分、支承、窯位及量測波動都可能參與,需要製程能力數據。